عیوب رایج در پروفیلهای اکستروژن (خطافتادگی، کجی، لکه) و راهکارهای پیشگیری
فرآیند اکستروژن پروفیل آلومینیوم: آشنایی با مبانی
صنعت اکستروژن آلومینیوم، ستون فقرات بسیاری از صنایع مدرن از جمله ساختمان سازی، خودروسازی، هوافضا و الکترونیک است. این فرآیند امکان تولید پروفیل هایی با اشکال پیچیده و ابعاد دقیق را فراهم می آورد که در غیر این صورت دستیابی به آنها دشوار یا غیرممکن خواهد بود. با این حال، مانند هر فرآیند صنعتی دیگری، اکستروژن نیز با چالش ها و عیوب خاص خود همراه است. شناخت این عیوب، علل ریشه ای آنها و اتخاذ راهکارهای پیشگیرانه، برای تولید محصولی با کیفیت بالا و کاهش ضایعات امری حیاتی است.
اکستروژن چیست و چگونه انجام می شود؟
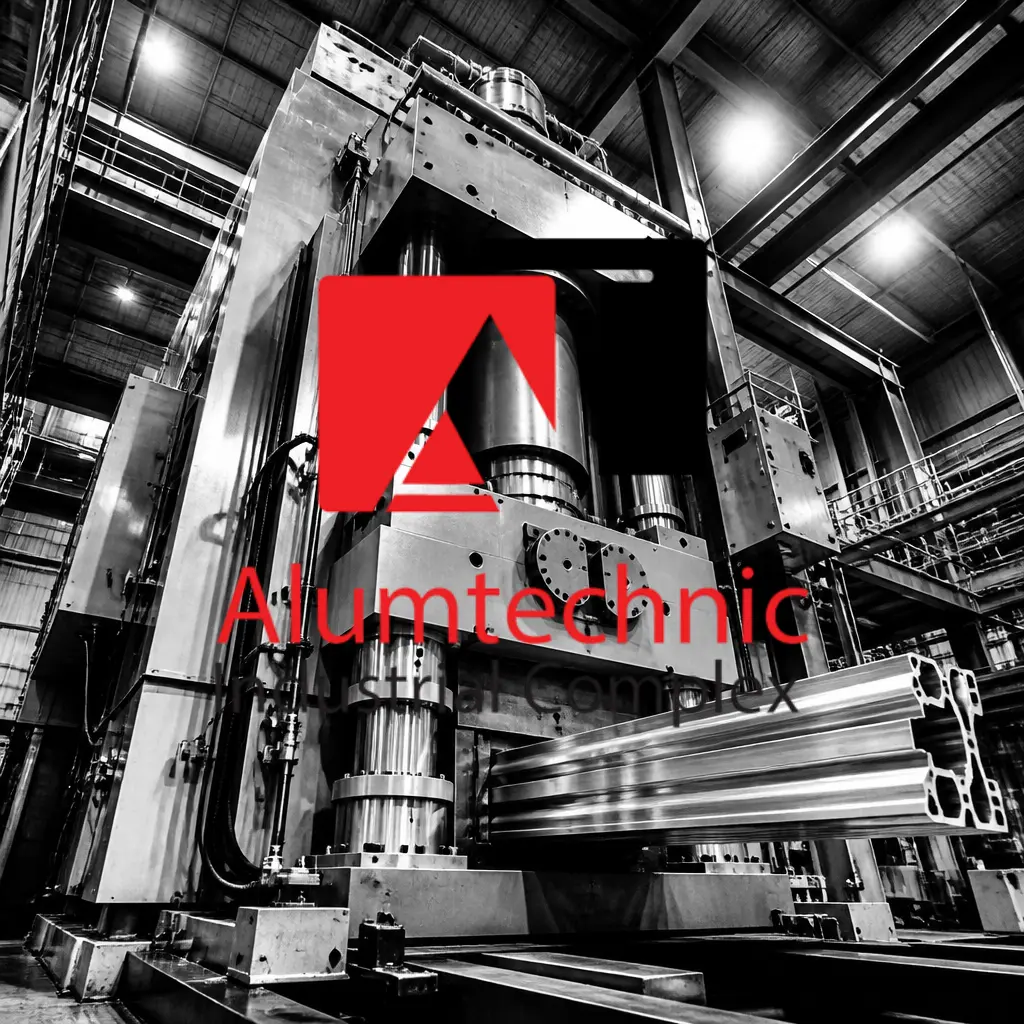
اکستروژن فرآیندی است که در آن یک ماده، معمولا فلزات غیر آهنی مانند آلومینیوم، تحت فشار از طریق یک قالب با سطح مقطع مشخص عبور داده می شود تا شکلی پیوسته و طویل به خود بگیرد. در اکستروژن آلومینیوم، بیلت (شمش آلومینیوم) ابتدا تا دمای مناسب پیش گرم می شود. سپس این بیلت گرم شده در داخل محفظه ای به نام کانتینر قرار می گیرد و توسط یک رام (پیستون) تحت فشار بسیار بالا از سوراخ قالب عبور داده می شود. نیروی وارد شده باعث می شود که آلومینیوم نرم شده، شکل قالب را به خود گرفته و به صورت یک پروفیل بلند از دهانه قالب خارج شود. برای آشنایی بیشتر با مشخصات و نحوه عملکرد این تجهیزات، میتوانید صفحه تخصصی دستگاه پرس اکستروژن را بررسی کنید.»
کاربردهای پروفیل اکستروژن آلومینیوم
پروفیل های اکستروژن آلومینیوم به دلیل ویژگی های منحصر به فرد خود از جمله نسبت استحکام به وزن بالا، مقاومت در برابر خوردگی، هدایت حرارتی و الکتریکی خوب، قابلیت بازیافت و شکل پذیری عالی، در طیف وسیعی از صنایع کاربرد دارند. از جمله مهم ترین کاربردهای آنها می توان به ساخت درب و پنجره، نمای ساختمان ها، قطعات خودرو، رادیاتورها، قاب های خورشیدی، سازه های سبک و قطعات دکوراتیو اشاره کرد.
مراحل اصلی تولید پروفیل اکستروژن
فرآیند تولید پروفیل اکستروژن شامل چندین مرحله کلیدی است: آماده سازی بیلت (برش و پیش گرمایش)، اکستروژن (عبور از قالب)، خنک کاری، کشش (Stretching) برای صاف کردن و رفع پیچش، برش به طول های دلخواه، عملیات حرارتی (سخت کاری) و در نهایت عملیات سطحی مانند آنادایزینگ یا رنگ آمیزی پودری.
فرآیند تولید شامل مراحل مختلفی است. برای آشنایی گامبهگام و دقیق با نحوه ساخت، پیشنهاد میکنیم مقاله تخصصی ما درباره مراحل تولید پروفیل آلومینیوم را مطالعه کنید.»
شناخت عیوب رایج در پروفیل های اکستروژن
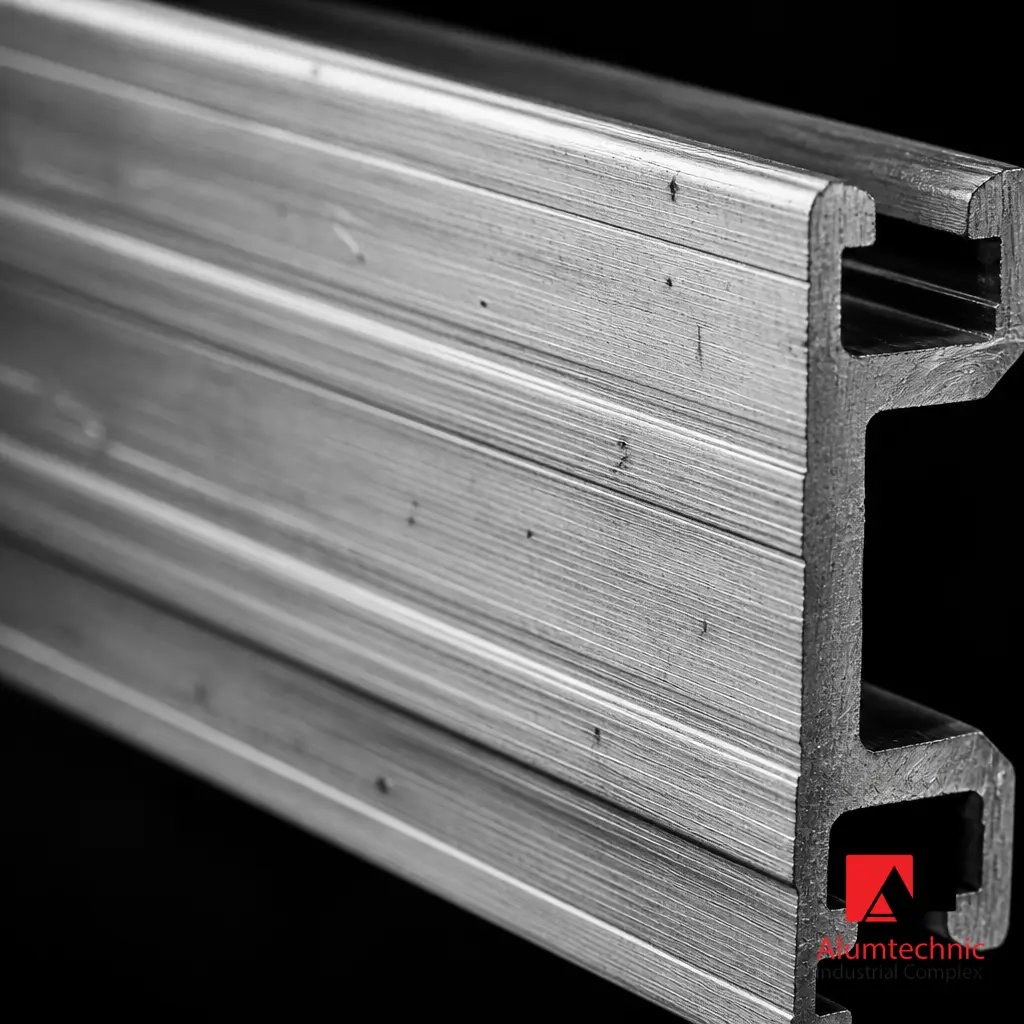
عیوب پروفیلهای اکسترودشده آلومینیومی ممکن است در مراحل مختلف تولید، از آمادهسازی بیلت و فرایند اکستروژن تا خنککاری، کشش، برش و انبارداری ایجاد شوند. این عیوب میتوانند بر کیفیت ظاهری، دقت ابعادی، خواص مکانیکی و عملکرد نهایی پروفیل تأثیر بگذارند. شناخت صحیح نوع عیوب و علت ایجاد آن، نخستین گام برای کنترل کیفیت و جلوگیری از تکرار مشکلات در فرایند تولید است.
خطوط طولی (خطوط کشش، خطوط قالب)
این عیوب به صورت خطوط موازی با طول پروفیل ظاهر می شوند. خطوط کشش معمولا ناشی از تماس نامناسب با ابزارهای کشش یا سایش در حین جابجایی هستند، در حالی که خطوط قالب (Die Lines) معمولاً بر اثر زبری یا سایش سطح داخلی قالب، بهویژه در ناحیه هدایتکننده جریان آلومینیوم، یا چسبیدن آلومینیوم به سطح قالب ایجاد میشوند.
خش ها و خراش های مکانیکی
این عیوب معمولا در اثر تماس ناخواسته با سطوح خشن، ابزارها، غلتک ها یا حتی برخورد پروفیل ها با یکدیگر در حین جابجایی، برش، یا انبارداری ایجاد می شوند. شدت آنها می تواند از خراش های سطحی تا خش های عمیق متغیر باشد. شدت خراش، محل ایجاد و عمق آن در ارزیابی کیفیت پروفیل اهمیت دارند. همچنین در پروفیلهایی که قرار است آنادایز یا رنگآمیزی شوند، برخی خراشها و آسیبهای سطحی ممکن است پس از پوششدهی آشکارتر شوند.
لکه ها (لکه روغن، لکه آب، لکه های اکسیدی)
لکه ها می توانند به دلایل مختلفی ایجاد شوند. لکه های روغن معمولا ناشی از نشت روان کننده ها یا آلودگی در حین فرآیند هستند. لکه های آب در اثر خشک نشدن کامل پروفیل پس از خنک کاری یا شستشو ایجاد می شوند و می توانند به لکه های اکسیدی تبدیل شوند. لکه های اکسیدی نیز اغلب نتیجه تماس طولانی مدت با رطوبت یا عوامل شیمیایی در محیط انبارداری هستند.
عیوب برجسته و فرو رفته
این عیوب شامل برآمدگی ها یا تاول های سطحی (Blisters) و فرورفتگی های موضعی (Depressions) در سطح پروفیل هستند. برآمدگی ها ممکن است با گازهای محبوس، آلودگیها یا مشکلات مرتبط با کیفیت بیلت و فرایند تولید ارتباط داشته باشند. فرورفتگی ها نیز می توانند به دلیل ناهماهنگی در جریان فلز، سایش قالب یا مشکلات خنک کاری ایجاد شوند.
کجی و خمیدگی پروفیل
کجی یا خمیدگی به انحراف پروفیل از خط مستقیم اشاره دارد. این عیب می تواند ناشی از خنک کاری نامنظم، کشش (Stretching) نامناسب، طراحی نامتقارن قالب یا حتی نگهداری غیراصولی پروفیل های گرم باشد.
پیچش (Twist)
پیچش به چرخش تدریجی مقطع پروفیل حول محور طولی آن گفته میشود؛ بهگونهای که بخشهای مختلف مقطع در طول پروفیل نسبت به یکدیگر تغییر زاویه پیدا میکنند. این عیب ممکن است در اثر توزیع نامتوازن جریان فلز در قالب، طراحی نامناسب مقطع، خنککاری غیریکنواخت و یا کشش (Stretching) نامناسب رخ دهد.برای کاهش پیچش، طراحی مناسب قالب، کنترل شرایط خروج و خنککاری پروفیل و انجام صحیح عملیات کشش و صافکاری اهمیت دارد.
تلرانس های ابعادی خارج از محدوده
این عیب زمانی رخ می دهد که ابعاد نهایی پروفیل (ضخامت، عرض، طول یا زوایای مقطع) با تلرانس های مشخص شده در نقشه فنی مطابقت نداشته باشد. عوامل متعددی از جمله سایش یا طراحی نامناسب قالب، دمای نامناسب اکستروژن، سرعت نامناسب یا و تغییر شکل ناشی از عملیات کشش میتوانند بر دقت ابعادی محصول تأثیر بگذارند. برای تشخیص این عیب، اندازهگیری دقیق پروفیل و مقایسه نتایج با نقشه فنی و استاندارد مربوط ضروری است.
خطوط جوش (Weld Lines)
خطوط جوش زمانی ظاهر می شوند که جریان فلز در داخل قالب از هم جدا شده و دوباره به هم می پیوندد. این خطوط به دلیل عدم جوش خوردگی کامل فلز در محل اتصال، می توانند نقاط ضعف مکانیکی ایجاد کنند و به صورت خطوط ظریف یا ترک های سطحی دیده شوند.
تخلخل (Porosity)
تخلخل به وجود حفرههای ریز یا درشت در ساختار داخلی فلز گفته میشود. این حفره ها ممکن است با کیفیت بیلت، گازهای حلشده در فلز مذاب، بهویژه هیدروژن، یا شرایط نامناسب فرایند ریختهگری مرتبط باشد و می توانند استحکام پروفیل را به شدت کاهش دهند.
عیوب ابتدایی و انتهایی پروفیل (End Defects)
این عیوب در قسمت های ابتدایی یا انتهایی پروفیل مشاهده می شوند و شامل ترک خوردگی، ناهمواری، یا تغییر شکل های نامطلوب هستند. این مشکلات اغلب به دلیل شوک حرارتی اولیه، فشار نامناسب در شروع یا پایان فرآیند، یا عدم برش صحیح بیلت ایجاد می شوند. کنترل دمای بیلت، سرعت اکستروژن، شرایط فرایند و برش صحیح بخشهای ابتدایی و انتهایی، به کاهش این عیوب کمک میکند.
علل اصلی بروز عیوب در فرآیند اکستروژن
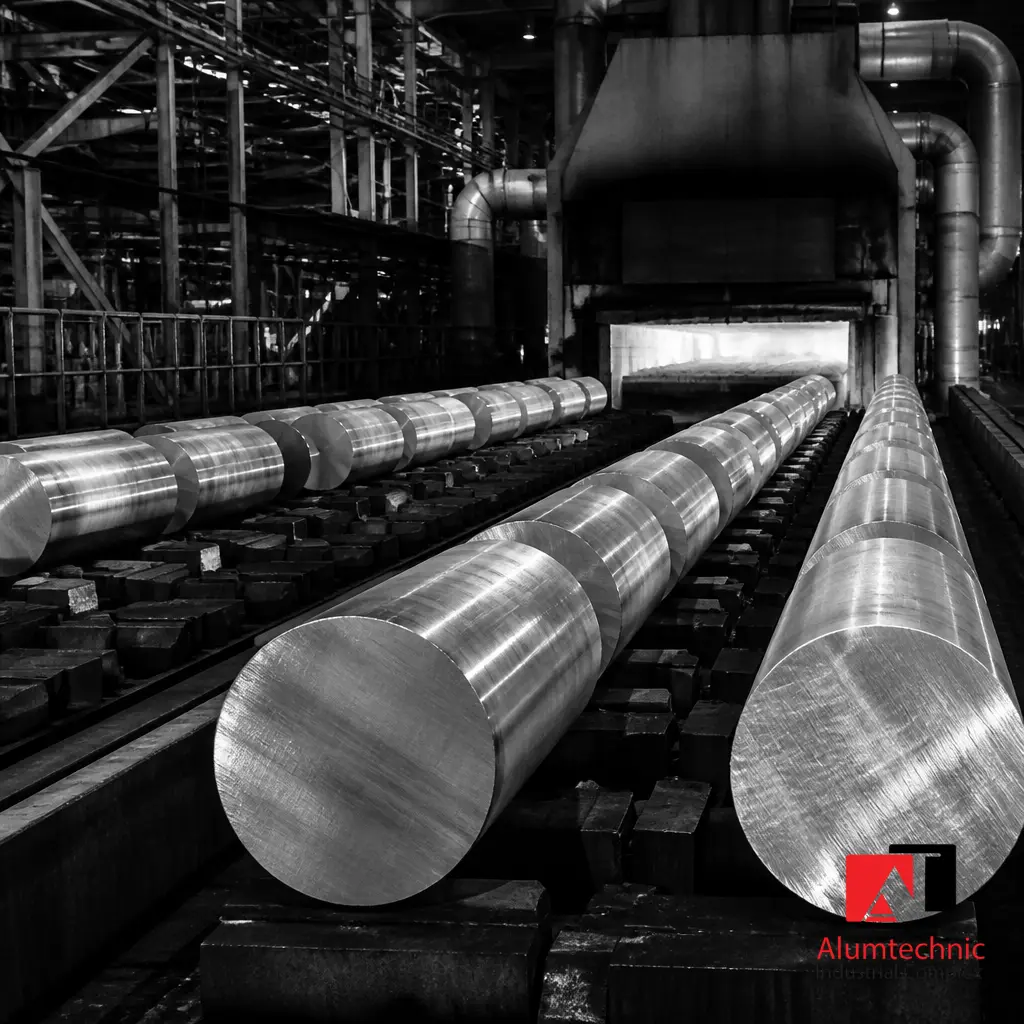
شناخت علل ریشه ای عیوب، کلید حل مشکلات و بهبود مستمر فرآیند است.
کیفیت پایین بیلت
بیلت های حاوی ناخالصی، تخلخل داخلی، ساختار دانه بندی نامناسب یا ترک های سطحی، مستقیما به عیوب در پروفیل نهایی منجر می شوند. استفاده از بیلت با کیفیت بالا و استاندارد، از اهمیت ویژه ای برخوردار است.
عدم پیش گرمایش مناسب بیلت
پیش گرمایش ناکافی یا بیش از حد بیلت می تواند مشکلات جدی ایجاد کند. بیلت سرد مقاومت زیادی در برابر جریان فلز ایجاد می کند و منجر به افزایش فشار و سایش قالب می شود، در حالی که بیلت بیش از حد گرم ممکن است ساختار دانه بندی نامناسبی پیدا کرده و خواص مکانیکی پروفیل را تضعیف کند.
طراحی نامناسب قالب
طراحی نادرست قالب، مانند زاویه ورودی نامناسب، طول باندینگ ناکافی، یا عدم تعادل در جریان فلز، می تواند منجر به عیوبی نظیر کجی، پیچش، خطوط جوش و عدم تلرانس ابعادی شود.
سایش و فرسودگی قالب
قالب ها در طول زمان و پس از تولید تعداد زیادی پروفیل، دچار سایش می شوند. سایش لبه های قالب، باندینگ و محل های تماس، منجر به تغییر ابعاد پروفیل، خطوط قالب و کاهش کیفیت سطح می شود.
عدم نگهداری صحیح و تمیزکاری قالب
انباشتگی آلومینیوم چسبیده (Pickup) یا اکسیدهای فلزی در سطح داخلی قالب، می تواند به خطوط طولی، خش ها و ناهماهنگی در جریان فلز منجر شود. تمیزکاری منظم و صحیح قالب برای حفظ کیفیت ضروری است.
دمای نامناسب اکستروژن (بیش از حد بالا یا پایین)
دمای اکستروژن باید در محدوده بهینه باشد. دمای پایین، نیاز به فشار بالا را افزایش می دهد و می تواند به ترک خوردگی و افزایش سایش قالب منجر شود. دمای بالا نیز ممکن است باعث تشکیل دانه های درشت، چسبندگی فلز به قالب و کاهش استحکام پروفیل شود.
سرعت اکستروژن نامناسب
سرعت اکستروژن نیز باید کنترل شده باشد. سرعت بیش از حد بالا می تواند منجر به افزایش دما، پارگی سطح پروفیل، و ایجاد خطوط جوش شود. سرعت پایین نیز بهره وری را کاهش می دهد و ممکن است باعث خنک شدن زودرس فلز در قالب شود.
فشار نامناسب
فشار بیش از حد بالا می تواند به شکستگی قالب و افزایش مصرف انرژی منجر شود، در حالی که فشار ناکافی ممکن است نتواند فلز را به طور کامل از قالب عبور دهد و باعث ایجاد عیوب ابعادی یا عدم پر شدن کامل قالب شود.
روانکاری ناکافی یا نامناسب
روانکاری مناسب در برخی فرآیندهای اکستروژن (به ویژه غیر مستقیم) برای کاهش اصطکاک بین بیلت و کانتینر، و همچنین بین فلز و قالب ضروری است. روانکاری ناکافی یا استفاده از روان کننده نامناسب می تواند منجر به افزایش اصطکاک، سایش قالب، و خش های سطحی شود.
خنک کاری نامنظم یا سریع
خنک کاری سریع و نامنظم پروفیل پس از خروج از قالب، یکی از دلایل اصلی کجی، پیچش و تنش های داخلی در پروفیل است. فرآیند خنک کاری باید کنترل شده و یکنواخت باشد تا از تغییر شکل های ناخواسته جلوگیری شود.
کشش (Stretching) نامناسب
کشش (Stretching) پس از خنک کاری برای صاف کردن پروفیل و رفع پیچش های جزئی انجام می شود. کشش بیش از حد، ناکافی یا نامتقارن می تواند منجر به کجی، پیچش، یا تغییر شکل های دائمی در پروفیل شود.
جابجایی و انبارداری غیراصولی
پروفیل های اکسترود شده، به ویژه در حالت گرم، آسیب پذیر هستند. جابجایی نامناسب با لیفتراک یا ابزارهای خشن، و انبارداری نامنظم و بدون محافظت کافی، می تواند منجر به خش ها، خراش ها، کجی و سایر آسیب های مکانیکی شود.
راهکارهای پیشگیری و رفع عیوب پروفیل اکستروژن
با اتخاذ رویکردهای پیشگیرانه و اصلاحی، می توان به طور قابل توجهی عیوب را کاهش داد و کیفیت محصول را بهبود بخشید.
بهبود کیفیت و کنترل مواد اولیه
استفاده از بیلت های آلومینیومی با خلوص بالا، ترکیب شیمیایی دقیق و ساختار دانه بندی یکنواخت، اولین و مهم ترین گام است. انجام آزمایشات کنترل کیفیت بر روی هر بچ بیلت ورودی ضروری است.
انتخاب مواد مناسب برای ساخت قالب
قالب ها باید از فولادهای ابزار مقاوم در برابر حرارت و سایش ساخته شوند. انتخاب متریال مناسب برای قالب، عمر مفید آن را افزایش داده و از بروز عیوبی ناشی از سایش زودرس جلوگیری می کند.
تمیزکاری و پولیش منظم قالب
قالب ها باید به طور منظم و پس از هر شیفت کاری یا تعداد مشخصی پروفیل، تمیز و پولیش شوند تا از انباشتگی آلومینیوم و اکسیدها جلوگیری شود و سطح داخلی قالب همواره صاف و بدون عیب باقی بماند.
ترمیم و بازسازی قالب های فرسوده
قالب هایی که دچار سایش یا آسیب های جزئی شده اند، می توانند با روش هایی مانند جوشکاری لیزری، پوشش دهی مجدد یا ماشین کاری دقیق، ترمیم و بازسازی شوند تا عمر مفید آنها افزایش یابد.
بهینهسازی دما و سرعت اکستروژن
پارامترهای دما (بیلت، کانتینر، قالب) و سرعت اکستروژن باید بر اساس نوع آلیاژ، هندسه پروفیل و تجربه عملی بهینه سازی شوند. استفاده از سیستم های کنترل پیشرفته برای حفظ پایداری این پارامترها بسیار مهم است.
استفاده از روان کننده های مناسب
در صورت نیاز به روانکاری، انتخاب روان کننده مناسب که با آلومینیوم واکنش ندهد و در دماهای بالا پایدار بماند، برای کاهش اصطکاک و جلوگیری از چسبندگی فلز به قالب ضروری است.
کالیبراسیون و نظارت بر تجهیزات
تمامی تجهیزات اکستروژن از جمله پرس، کوره پیش گرمایش، سیستم خنک کاری و کشش (Stretcher) باید به طور منظم کالیبره و نظارت شوند تا از عملکرد صحیح و دقیق آنها اطمینان حاصل شود.
کنترل دقیق فرآیند خنک کاری
استفاده از سیستم های خنک کاری یکنواخت (مانند فن های چندگانه با کنترل سرعت) و نظارت بر دمای پروفیل در حین خنک کاری، برای جلوگیری از کجی و پیچش ضروری است.
کشش (Stretching) صحیح و یکنواخت
فرآیند کشش باید با نیروی یکنواخت و کنترل شده انجام شود. اپراتورها باید آموزش کافی در زمینه تنظیم صحیح کشش را داشته باشند تا از تغییر شکل های ناخواسته جلوگیری شود.
آموزش پرسنل و افزایش آگاهی
آموزش مستمر پرسنل در مورد علل عیوب، روش های پیشگیری و اهمیت کنترل کیفیت، نقش بسزایی در کاهش خطاهای انسانی و بهبود کلی فرآیند دارد.
برس زدن و تمیزکاری مکانیکی
برای رفع خش های سطحی و خطوط کشش، می توان از برس زدن یا تمیزکاری مکانیکی ملایم استفاده کرد. این روش ها معمولا برای عیوب سطحی کم عمق مناسب هستند.
سنگ زنی و پولیش
برای رفع عیوب عمیق تر مانند خش های بزرگ یا خطوط قالب، سنگ زنی و سپس پولیش سطح پروفیل می تواند موثر باشد. این فرآیند باید با دقت انجام شود تا ابعاد پروفیل تحت تاثیر قرار نگیرد.
شات بلاستینگ
شات بلاستینگ با استفاده از ذرات ساینده ریز، می تواند سطح پروفیل را یکنواخت کرده و عیوب سطحی را پوشش دهد. این روش به ویژه برای بهبود چسبندگی رنگ یا پوشش های دیگر مفید است.
اچینگ یا شستشوی قلیایی
برای حذف لکه های اکسیدی، چربی و آلودگی های سطحی، اچینگ (Etching) یا شستشوی قلیایی با استفاده از محلول های شیمیایی مناسب انجام می شود. این فرآیند باعث ایجاد یک سطح تمیز و یکنواخت برای عملیات بعدی می شود.
تصفیه های اسیدی
در برخی موارد، برای حذف لایه های اکسیدی مقاوم تر یا آماده سازی سطح برای آنادایزینگ، از تصفیه های اسیدی استفاده می شود. این فرآیند باید با کنترل دقیق پارامترها انجام شود تا از آسیب به پروفیل جلوگیری شود.
اهمیت کنترل کیفیت و استانداردسازی در تولید پروفیل اکستروژن
کنترل کیفیت جامع و رعایت استانداردهای بین المللی، نه تنها ضایعات را کاهش می دهد، بلکه اعتبار تولید کننده را نیز افزایش می دهد.
نقش کنترل کیفیت در کاهش ضایعات
سیستم کنترل کیفیت موثر، از مرحله دریافت مواد اولیه تا محصول نهایی، تمامی مراحل را پایش می کند. تشخیص زودهنگام عیوب، امکان اصلاح فرآیند را قبل از تولید حجم زیادی از محصولات معیوب فراهم می آورد و در نتیجه ضایعات و هزینه های بازکاری را به شدت کاهش می دهد.
استانداردهای تولید پروفیل آلومینیوم
رعایت استانداردهایی مانند ASTM B221 (برای پروفیل های اکستروژن آلومینیوم و آلیاژهای آلومینیوم)، EN 755 (برای آلومینیوم و آلیاژهای آلومینیوم – پروفیل های اکسترود شده، میله ها و لوله ها) و استانداردهای ملی، تضمین کننده کیفیت، ابعاد و خواص مکانیکی پروفیل های تولیدی است.
مزایای تولید پروفیل با کیفیت بالا
تولید پروفیل با کیفیت بالا مزایای متعددی دارد: افزایش رضایت مشتری، کاهش شکایات و مرجوعی کالا، بهبود شهرت برند، کاهش هزینه های تولید (با کاهش ضایعات و بازکاری)، و امکان ورود به بازارهای رقابتی تر. پروفیل های با کیفیت بالا، عملکرد بهتری در کاربردهای نهایی خود دارند و عمر مفید طولانی تری را ارائه می دهند.
پرسش و پاسخ
رایج ترین عیوب سطحی در پروفیل های اکستروژن آلومینیوم کدامند؟
خطوط طولی، خطوط کشش، خراش های مکانیکی، لکه های روغن و آب، و لکه های اکسیدی از رایج ترین عیوب سطحی هستند که می توانند کیفیت ظاهری و عملکردی پروفیل را تحت تاثیر قرار دهند.
علت اصلی کجی و خمیدگی پروفیل های اکستروژن چیست؟
خنک کاری نامنظم، طراحی نامناسب قالب، عملیات کشش (Stretching) نادرست و عدم یکنواختی در خروج پروفیل از قالب از علل اصلی کجی و خمیدگی پروفیل ها هستند.
آیا کیفیت بیلت (مواد اولیه) بر بروز عیوب پروفیل اکستروژن تاثیرگذار است؟
بله، کیفیت پایین بیلت و عدم پیش گرمایش مناسب آن مستقیما باعث ایجاد عیوب ساختاری و سطحی مانند تخلخل، خطوط جوش، و کاهش استحکام می شود. بیلت با خلوص بالا و ساختار دانه بندی یکنواخت ضروری است.
نقش قالب اکستروژن در ایجاد یا جلوگیری از عیوب چیست؟
قالب ها اگر طراحی نامناسب یا سایش داشته باشند، می توانند باعث عیوب ابعادی، خطوط قالب و عدم یکنواختی در جریان فلز شوند. نگهداری، تمیزکاری و پولیش منظم آنها از بروز بسیاری از عیوب جلوگیری می کند و عمر مفید قالب را افزایش می دهد.
چگونه می توان لکه های اکسیدی یا چربی را از سطح پروفیل های اکستروژن حذف کرد؟
با استفاده از روش هایی مانند شستشوی قلیایی (اچینگ)، تصفیه های اسیدی و تمیزکاری مکانیکی می توان لکه ها را حذف کرد. انتخاب روش مناسب بستگی به نوع و شدت لکه دارد و باید با دقت انجام شود تا به سطح پروفیل آسیبی نرسد.




دیدگاه خود را ثبت کنید
تمایل دارید در گفتگوها شرکت کنید؟در گفتگو ها شرکت کنید!